工业污水处理设备
gyws.hbzhan.com您现在的位置:环保在线>工业污水处理设备频道 >技术文章
食品加工污水处理装置专为食品加工行业高浓度、高有机物、高油脂、高悬浮物及水质水量波动大的污水特性而设计、集成和优化的现代化污水处理系统。它不是一个单一设备,而是一个以“预处理+生化处理+深度处理”为核心架构的综合性工艺体系,其核心在于针对性、集成化与资源化。
设备采用“预处理(格栅、隔油、气浮、调节池)+ 生化处理(厌氧+好氧,如UASB、A/O、SBR、MBR)+ 深度处理(混凝沉淀、臭氧氧化、膜过滤)”的标准化工艺链,并常以集装箱式或地埋式一体化设备形式呈现,安装快捷,占地小,适用于从乡镇作坊到大型产业园的各类规模。
潍坊鲁盛环保水处理设备有限公司根据食品加工细分领域(如屠宰、乳制品、酿酒、果蔬加工)的污水特性(高蛋白、高淀粉、高油脂等),定制专属工艺组合。例如,高油脂污水采用“隔油+气浮+生物滤池”,高糖污水采用“厌氧发酵+好氧曝气”以回收沼气。

食品加工污水处理装置的深度处理技术:
膜分离技术
膜技术是实现高标准出水和水资源回用的核心手段,通过物理筛分实现高效分离。
超滤 (UF):采用孔径为0.01-0.1微米的膜,能有效截留胶体、大分子有机物、细菌和部分病毒,使出水浊度极低,常作为反渗透的预处理或中水回用的保障单元。
纳滤 (NF):膜孔径介于超滤和反渗透之间(约0.001-0.01微米),可脱除二价及多价离子(如钙、镁、磷酸盐)和大部分有机物,适用于对水质有较高要求的回用场景,如冷却水或工艺用水。
反渗透 (RO):使用致密的半透膜,脱盐率可达99.5%以上,能去除几乎所有的溶解性盐类、小分子有机物和离子,产水水质可达到工业纯水或接近饮用水标准,是实现高比例废水回用(如用于原料冲洗、锅炉补水)的关键技术。
高级氧化技术
针对生化处理后难以降解的有机物(如某些食品添加剂、色素、防腐剂),高级氧化技术通过产生强氧化性的羟基自由基(·OH)来矿化分解这些顽固污染物。
芬顿氧化 (Fenton):在酸性条件下,利用亚铁离子(Fe²?)催化过氧化qing(H?O?)产生羟基自由基,对COD的去除率可达30%-50%,并能显著提升废水的可生化性。
臭氧氧化:臭氧(O?)本身具有强氧化性,能有效脱色、除臭,并氧化分解部分有机物。常与催化剂(如TiO?)联用形成“臭氧催化氧化”,可大幅提升氧化效率和臭氧利用率。
光催化氧化:利用紫外光(UV)照射催化剂(如TiO?),激发产生羟基自由基,对有机物进行降解,适用于处理含色素或难降解化合物的废水。
其他深度处理技术
混凝沉淀/气浮:在生化处理后,投加聚合lv化铝(PAC)、聚丙烯酰胺(PAM)等混凝剂和絮凝剂,使微小的悬浮物和胶体物质凝聚成大絮体,再通过沉淀或气浮分离。这常作为膜处理的预处理,以减轻膜污染。
吸附技术:利用活性炭、沸石等多孔材料的吸附能力,去除废水中的微量有机物、色素和异味,改善出水的感官品质,常用于果汁、制糖等行业的脱色处理。
消毒技术:为确保出水卫生安全,防止病原微生物传播,常采用:
紫外线 (UV) 消毒:高效、无化学残留,适用于对水质卫生要求高的乳制品、饮料行业。
二氧化氯 (ClO?) 消毒:杀菌效果稳定,不受pH值影响,应用广泛。
臭氧消毒:兼具消毒和氧化功能。
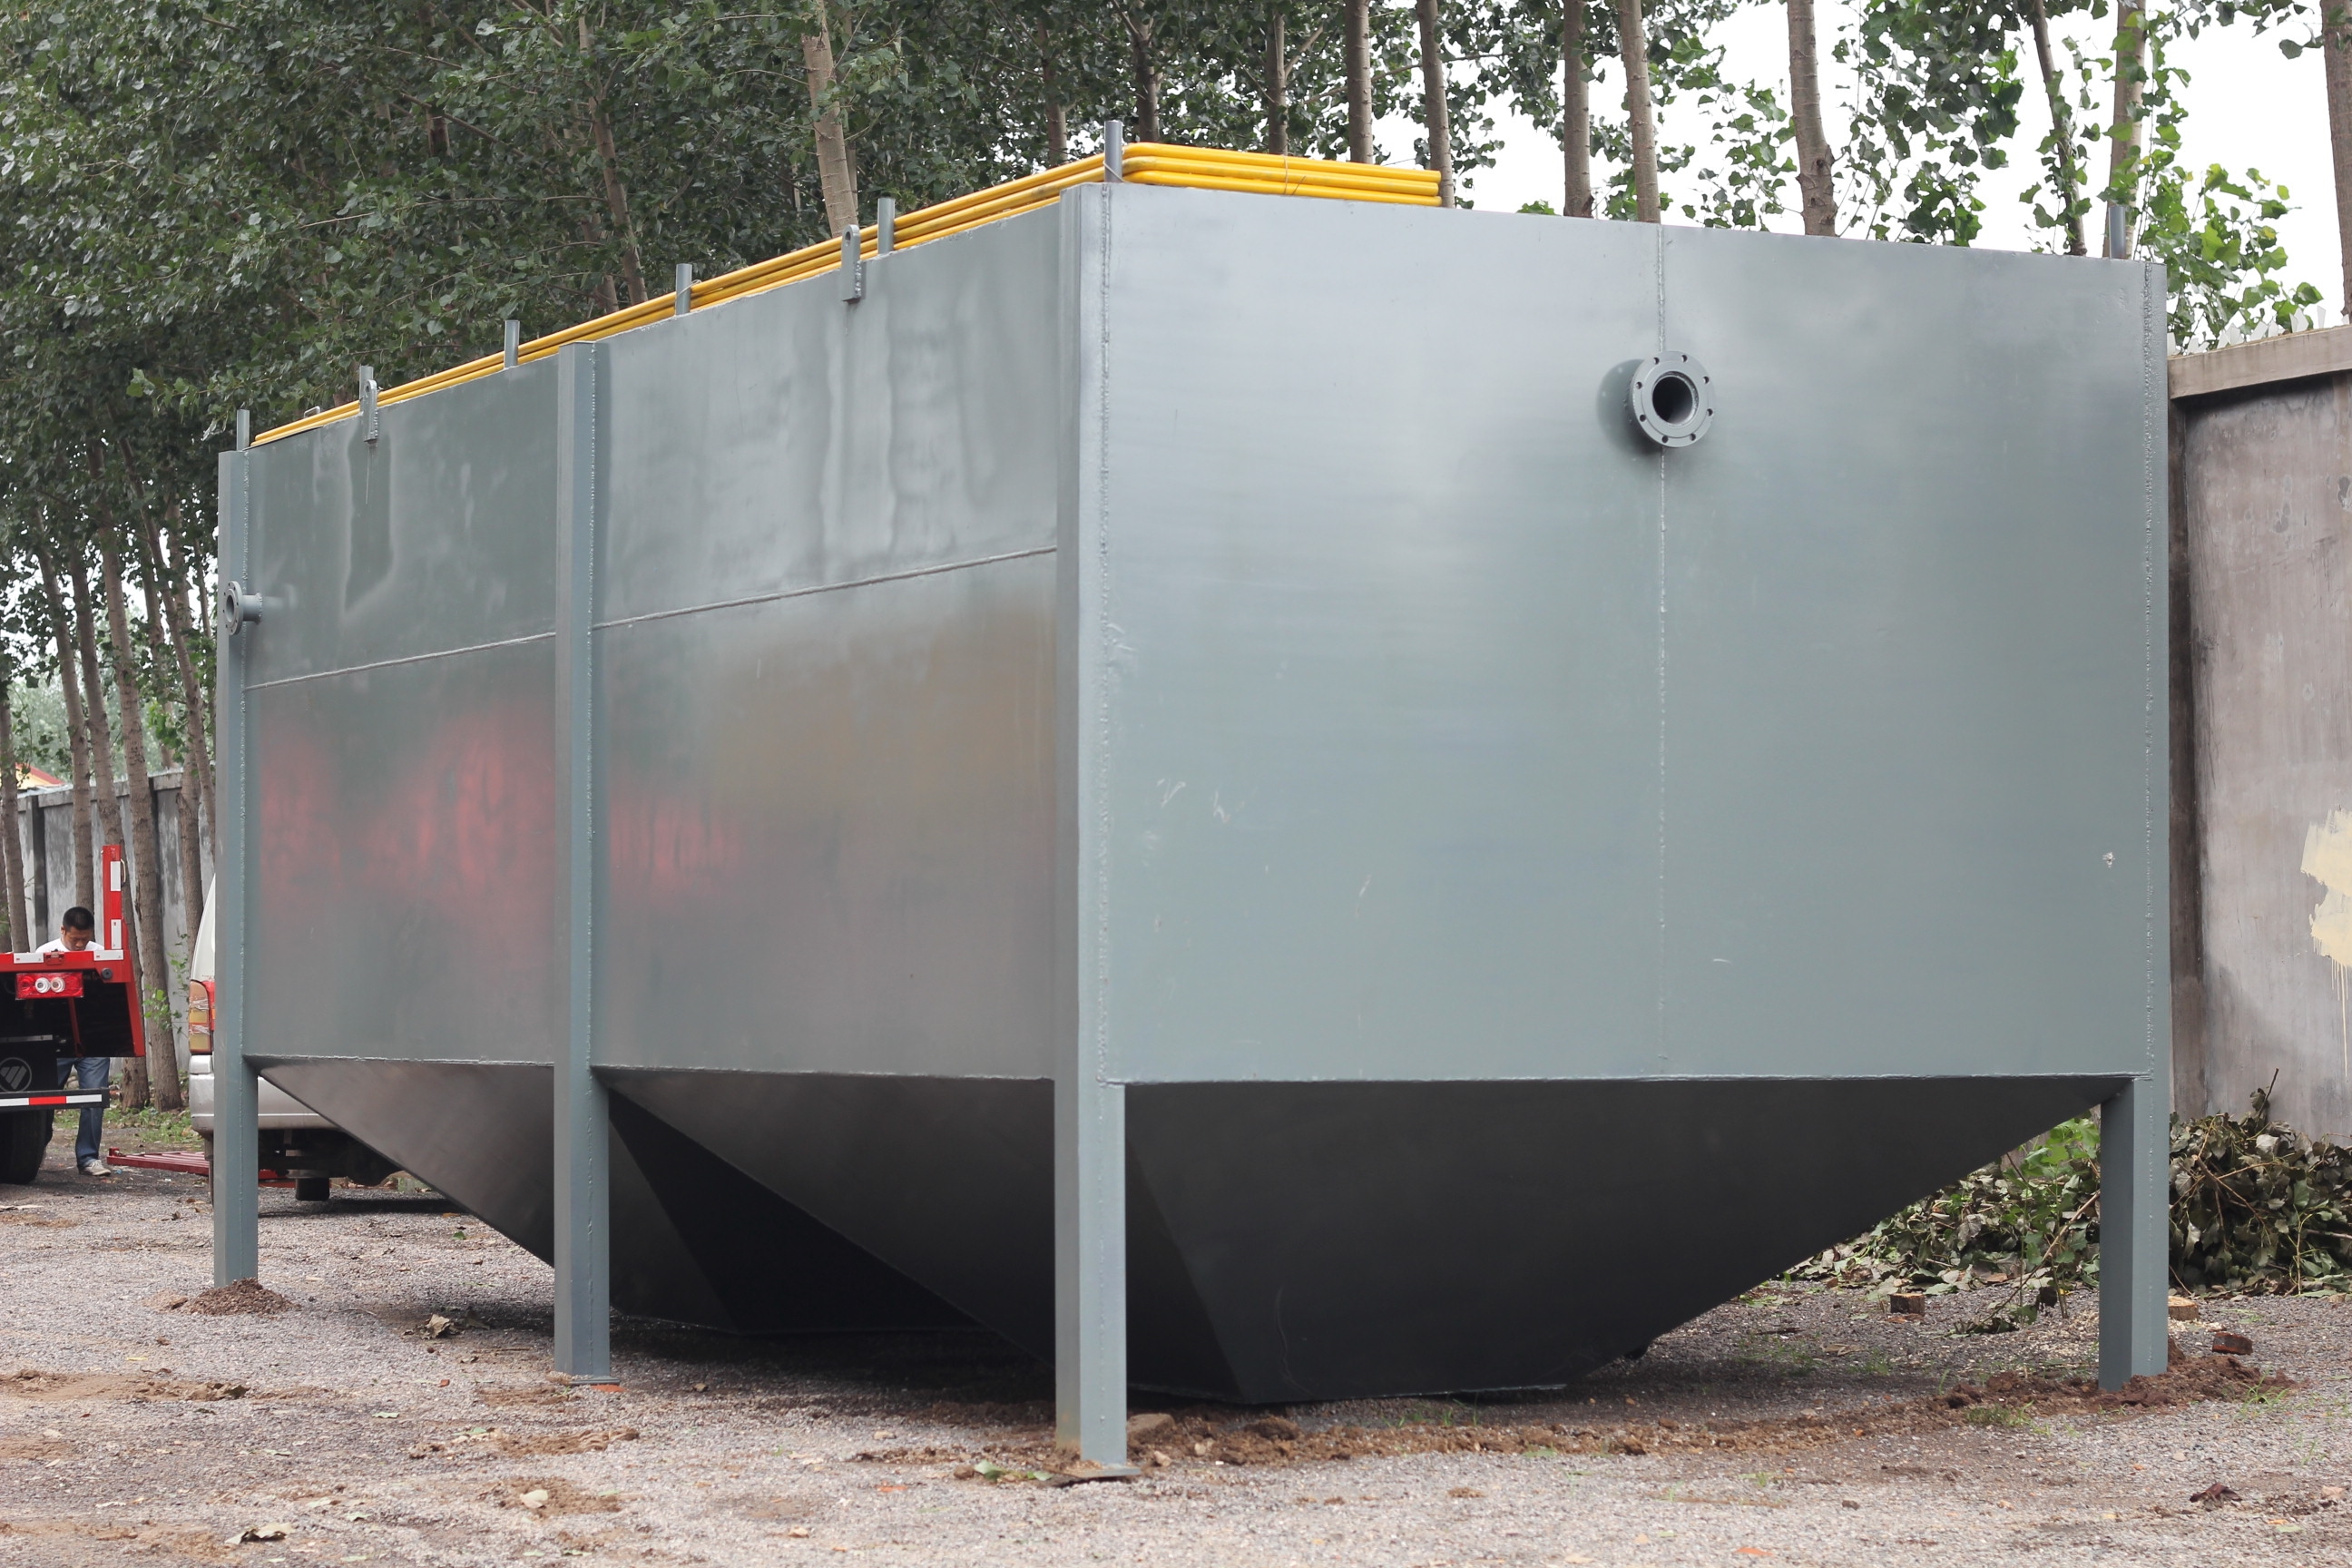
食品加工污水处理装置架构:
核心设计需遵循“预处理+生化处理+深度处理”的组合工艺框架,其关键在于增强系统对冲击负荷的适应能力。
预处理单元(稳定器):负责应对水质水量的剧烈波动。通过格栅拦截大颗粒杂质,隔油池或气浮池分离油脂与悬浮物,调节池则实现废水的水质均化与水量缓冲,为后续处理创造稳定条件。
生化处理单元(降解核心):根据废水浓度进行工艺选择。针对高浓度废水(如酿造废水COD可达数万毫克每升),采用“厌氧(如UASB)+好氧(如SBR、接触氧化法)”组合工艺,厌氧段分解大分子有机物并回收沼气,好氧段进一步降解并初步脱氮除磷。
对于低浓度废水,可直接采用好氧工艺。
深度处理单元(达标保障):确保出水满足日益严格的排放标准。采用膜生物反应器(MBR)或砂滤结合活性炭吸附等工艺,去除残留的有机物与悬浮物,最后通过紫外线或次氯酸钠消毒确保微生物指标达标。
对于有回用需求的企业,可增设中水回用系统,将处理后的水用于冲洗或灌溉。
食品加工污水处理装置设计原则:
工艺适配性:设计必须依据进水水质(如COD、BOD?、油脂、悬浮物浓度)和水量(包括排放规律与波动性)特点,以及明确的出水标准要求,选择成熟、良好、高效且经济合理的处理工艺组合。
分级处理架构:通常采用“预处理 + 生化处理 + 深度处理”的核心架构。
预处理:旨在去除固体杂质、分离油脂并均衡水质水量,是防止后续系统堵塞与冲击的关键。主要包括机械格栅(截留果蔬皮、肉屑等)、隔油池或气浮装置(分离浮油与乳化油)、调节池(缓存与均衡)等单元,高悬浮物废水可能还需增设初沉池。
生化处理:是降解有机污染物的核心环节。针对高浓度废水(如酿造、肉类加工),常采用“厌氧(如UASB反应器)+好氧(如SBR、AO工艺)”组合工艺,厌氧段可分解大分子有机物并可能回收沼气,好氧段进一步降解并实现脱氮。
对于中低浓度废水(如果蔬、饮料加工),可直接采用生物接触氧化法等好氧工艺。
深度处理:用于保障最终出水质量,实现泥水分离并去除残留污染物。常用单元包括斜板沉淀池、混凝沉淀池等。若需出水回用,可能还需增设过滤(如石英砂过滤)、吸附(如活性炭)或膜处理(如超滤)系统。
稳定性与抗冲击性:设计需充分考虑食品生产可能存在的季节性、间歇性排放特点,确保系统在水量水质波动及冬季低温等不利条件下仍能稳定运行。
经济性与实用性:力求工艺良好、占地面积小、能耗低,以节省投资并降低长期运行管理费用。设备选型追求性能稳定、效率高、维护简便。
环境友好性:设计需控制噪声、气味及固体废弃物,防止二次污染。可采用地埋式设计以减少占地与视觉影响,配备消声、除臭措施(如生物滤池、土壤脱臭),并考虑沼气等副产物的资源化利用。
自动化与智能化:成套设备通常配备全自动电气控制系统和故障报警系统,以实现安全可靠运行,降低日常人工管理需求。